
1. 断熱材の「熱伝導率」とは?選定時に知っておくべき基礎知識
建物の断熱設計において、材料選びの基礎となるのが熱伝導率です。まずは、その物理的な意味と、選定時に押さえておくべき本質的なポイントを整理します。
1-1. 熱伝導率の定義と熱抵抗値との関係
熱伝導率とは、素材そのものが「どれくらい熱を通しやすいか」を表す物性値です。
数値が小さければ小さいほど熱が伝わりにくく、断熱材としての基礎性能が高いことを示します。ただし、建物全体の断熱性能を評価する際は、材料自体の熱伝導率(λ)だけでなく、その素材を「どれだけの厚み(d)で施工するか」によって決まる「熱抵抗値(R値 = 厚み ÷ 熱伝導率)」で判断しなければなりません。
例えば、熱伝導率が0.020 W/m・Kの非常に高性能な断熱材を30mm施工した場合の熱抵抗値は1.5(㎡・K/W)です。一方、熱伝導率が0.038 W/m・Kの標準的な断熱材であっても、厚み90mmで施工すれば熱抵抗値は2.36(㎡・K/W)となり、後者の方が熱を遮る能力は高くなります。
したがって、断熱材を検討する際は、熱伝導率の単体スペックのみに捉われるのではなく、納まる壁・天井の懐寸法と必要な厚みをセットで計算することが不可欠です。
1-2. カタログスペックだけで断熱材を選んではいけない理由
断熱材の選定において、カタログに記載された熱伝導率の数値だけで優劣を決めるのは極めて危険です。
カタログに記載されている数値は、実験室の管理された環境下において、隙間なく完全な状態で密着させた場合の「理論値」に過ぎないからです。実際の施工現場では、柱や間柱の寸法公差、電気配線や配管の貫通部、コンセントボックスの存在などにより、複雑な取り合いが発生します。
どんなに熱伝導率が低い超高性能なボード材であっても、現場でのカットが不正確で周囲に5mmの隙間が空いていれば、そこから熱が漏れ出し、壁体全体の断熱性能は理論値の半分以下にまで暴落します。
設計通りの省エネ性能を担保するためには、素材本来の熱伝導率だけでなく、「現場の作業員が隙間なく施工しやすい材料・工法であるか」という視点を常に持たなければなりません。
2. 【一覧表】主要な断熱材の熱伝導率・坪単価・施工性比較
現在流通している主要な断熱材について、熱伝導率の理論値、材料・施工を含めた坪単価の相場、現場での扱いやすさを客観的に一覧表で比較します。
2-1. 代表的な断熱材の熱伝導率・コスト・施工性一覧
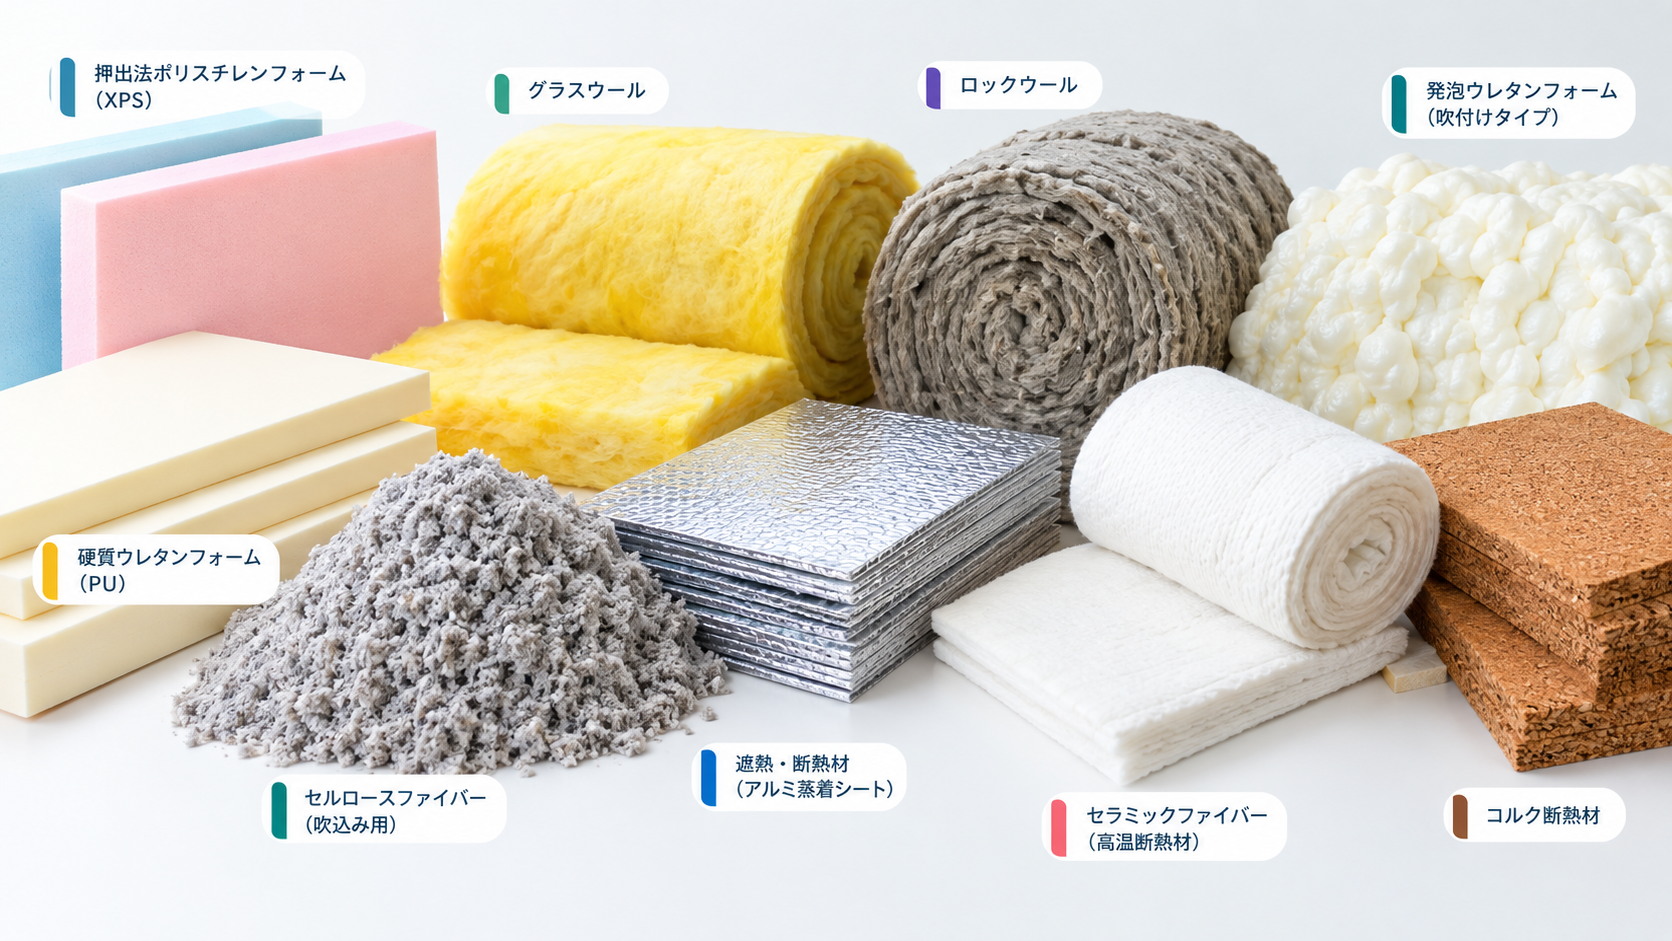
各断熱材は原料や製造方法が異なり、熱伝導率の強みと施工時の注意点に明確なトレードオフが存在します。
| 断熱材の分類 | 種類(製品例) | 熱伝導率目安(W/m・K) | 坪単価目安(材工) | 現場での施工性・加工性 | 施工精度の難易度 |
|---|---|---|---|---|---|
| 無機繊維系 | グラスウール(16K〜24K) | 0.038〜0.034 | 1,500〜3,500円/坪 | 柔軟でカッター切断容易。繊維飛散に配慮が必要 | △ 隙間・押し潰し・防湿処理に注意 |
| 無機繊維系 | ロックウール | 0.038〜0.036 | 2,000〜4,000円/坪 | 切断容易だが重量がある。高耐火・撥水性あり | △ 重量による垂れ下がり・隙間に注意 |
| 発泡プラ系 | 硬質ウレタンフォーム | 0.024〜0.021 | 4,000〜7,000円/坪 | ボード状は専用ノコギリ等で切断。現場発泡もあり | ◯ ボードは隙間処理、現場発泡は厚み管理 |
| 発泡プラ系 | 押出法ポリスチレン(XPS) | 0.040〜0.028 | 2,500〜4,500円/坪 | カッターで切りやすく粉が出にくい。耐水性抜群 | ◯ 矩形カットは容易。複雑形状は手間 |
| 発泡プラ系 | フェノールフォーム | 0.020〜0.019 | 6,000〜10,000円/坪 | トップクラスの薄さを実現。切断時の粉塵に注意 | △ 割れやすく、現場の微調整に高度な技術 |
| 天然素材系 | セルロースファイバー | 0.040〜0.038 | 6,000〜9,000円/坪 | 専門業者による吹き込み施工。調湿・防音性優秀 | ◯ 専門職人が施工するため隙間は出にくい |
※熱伝導率および坪単価は各メーカーの製品グレード、密度、施工規模により異なります。
2-2. 熱伝導率の数値差が建物全体に与える実際の影響
一覧表の通り、フェノールフォーム(約0.019 W/m・K)と一般的なグラスウール(約0.038 W/m・K)では、熱伝導率の数値におよそ2倍の開きがあります。
これは、「同じ厚みであればフェノールフォームの方が約2倍の熱を遮れる」ことを意味しますが、逆に「グラスウールの厚みを2倍(例えば45mmを90mmへ)にすれば同等の断熱力を発揮できる」ということでもあります。
壁の内部スペースに十分な厚みを確保できる木造充填断熱などでは、坪単価が安価なグラスウールを規定厚みで隙間なく施工する方が、トータルコストを抑えつつ同等の省エネ等級を達成できるケースが多々あります。一方、RC造の打ち込みや外張り断熱など、厚みをミリ単位で削りたい狭小空間では、高価であってもフェノールフォームや硬質ウレタンフォームが最適解となります。
数値の優劣だけでなく、設計上のスペース制約と予算配分を天秤にかけて素材を選定することが実務における鉄則です。
3. 素材別に見る熱伝導率の特徴とメリット・デメリット
各素材の熱伝導率の物理的なメカニズムと、採用時に注意すべきメリット・デメリットを詳しく見ていきます。
3-1. 無機繊維系(グラスウール・ロックウール):安定した性能と高コスパ
グラスウールやロックウールは、微細な無機繊維の間に動かない空気を閉じ込めることで断熱性能を発揮します。
静止空気の熱伝導率は約0.026 W/m・Kですが、繊維の密度を高めた高性能グラスウールでは0.034 W/m・K前後の優れた断熱性を発揮します。原料がガラスや鉱物であるため、不燃材料認定を受けており、火災に極めて強い点と坪単価の安さが最大の強みです。
一方で、水や湿気には弱く、防湿フィルムの破れや隙間があると湿気を含んで断熱性能が著しく低下します。また、現場での手作業カット時に繊維が潰れて規定の厚みを下回ると、局所的に熱伝導率が悪化するリスクを抱えています。
コストパフォーマンスと不燃性を両立できる反面、施工時の丁寧な取り扱いと正確な寸法管理が強く求められる素材です。
3-2. 発泡プラスチック系(ウレタン・フェノール・XPS):最高峰の熱伝導率と経時変化
発泡プラスチック系断熱材は、樹脂を発泡させる際に微細な独立気泡の中に空気よりも熱伝導率の低い特殊な発泡ガスを封じ込めることで、圧倒的な数値を実現しています。
特にフェノールフォームや硬質ウレタンフォームは0.020 W/m・K前後の数値を誇り、薄い厚みでZEHや最高等級の省エネ基準を容易にクリアできます。また、ポリスチレンフォーム(XPS)などは吸水性がほぼゼロに近く、基礎や床下など湿気の多い部位でも熱伝導率が劣化しません。
ただし、気泡内の発泡ガスが年月の経過とともに少しずつ大気中の空気と置換される「経時変化」により、数十年スパンで見ると初期の熱伝導率からわずかに性能が低下する特性があります。加えて、材料単価が繊維系の2〜3倍と高価である点も考慮しなければなりません。
限られた躯体寸法の中で最大限の断熱性能を絞り出したい現場において、不可欠な建材と言えます。
3-3. 天然素材系(セルロースファイバー・ウール):調湿性と数値以上の快適性
新聞古紙をリサイクルしたセルロースファイバーや天然の羊毛断熱材は、熱伝導率そのものは0.038〜0.040 W/m・K程度と、無機繊維系と同等レベルです。
しかし、木質繊維や動物性繊維が持つ特有の「吸放湿性能」を備えており、壁内部の湿度を自動的にコントロールする調湿機能を発揮します。これにより、内部結露を防ぎつつ体感温度を快適に保つことが可能です。
デメリットとしては、専門の施工認定業者による機械吹き込みが必要となるため施工コストが高い点や、ウール断熱材自体の原反コストが高価である点が挙げられます。
単なる熱伝導率の数値競争ではなく、室内の快適性や自然素材による環境負荷低減を最優先する案件で選ばれています。
4. なぜ現場の「施工精度」が断熱性能を左右するのか
どれほどカタログスペックに優れた断熱材を選定しても、現場の施工品質が伴わなければ意味を成しません。現場の精度が熱伝導率に与える致命的な影響を解説します。
4-1. わずか数ミリの隙間が引き起こす熱損失と内部結露
断熱材と柱・梁の間に生じるわずか数ミリの隙間は、建物の断熱性能を劇的に損なう最大の要因です。
隙間が存在すると、内外の温度差によって「煙突効果」による空気の対流が発生し、断熱材を迂回して熱が逃げ出す「サーマルブリッジ」が形成されるためです。建築環境工学の研究データによれば、断熱施工面積に対してわずか2%の隙間が存在するだけで、壁全体の断熱性能は約30〜50%も低下することが明らかになっています。
さらに深刻なのが「壁体内結露」です。隙間から侵入した湿った暖かい空気が冷たい構造材に触れると壁の中で結露し、木材の腐食やカビの発生を引き起こし、建物の寿命そのものを縮めてしまいます。
熱伝導率の理論値を機能させるための絶対条件は、「隙間を一切作らない精密な施工」に他なりません。
4-2. 現場カットの手作業による寸法誤差と施工品質のバラつき
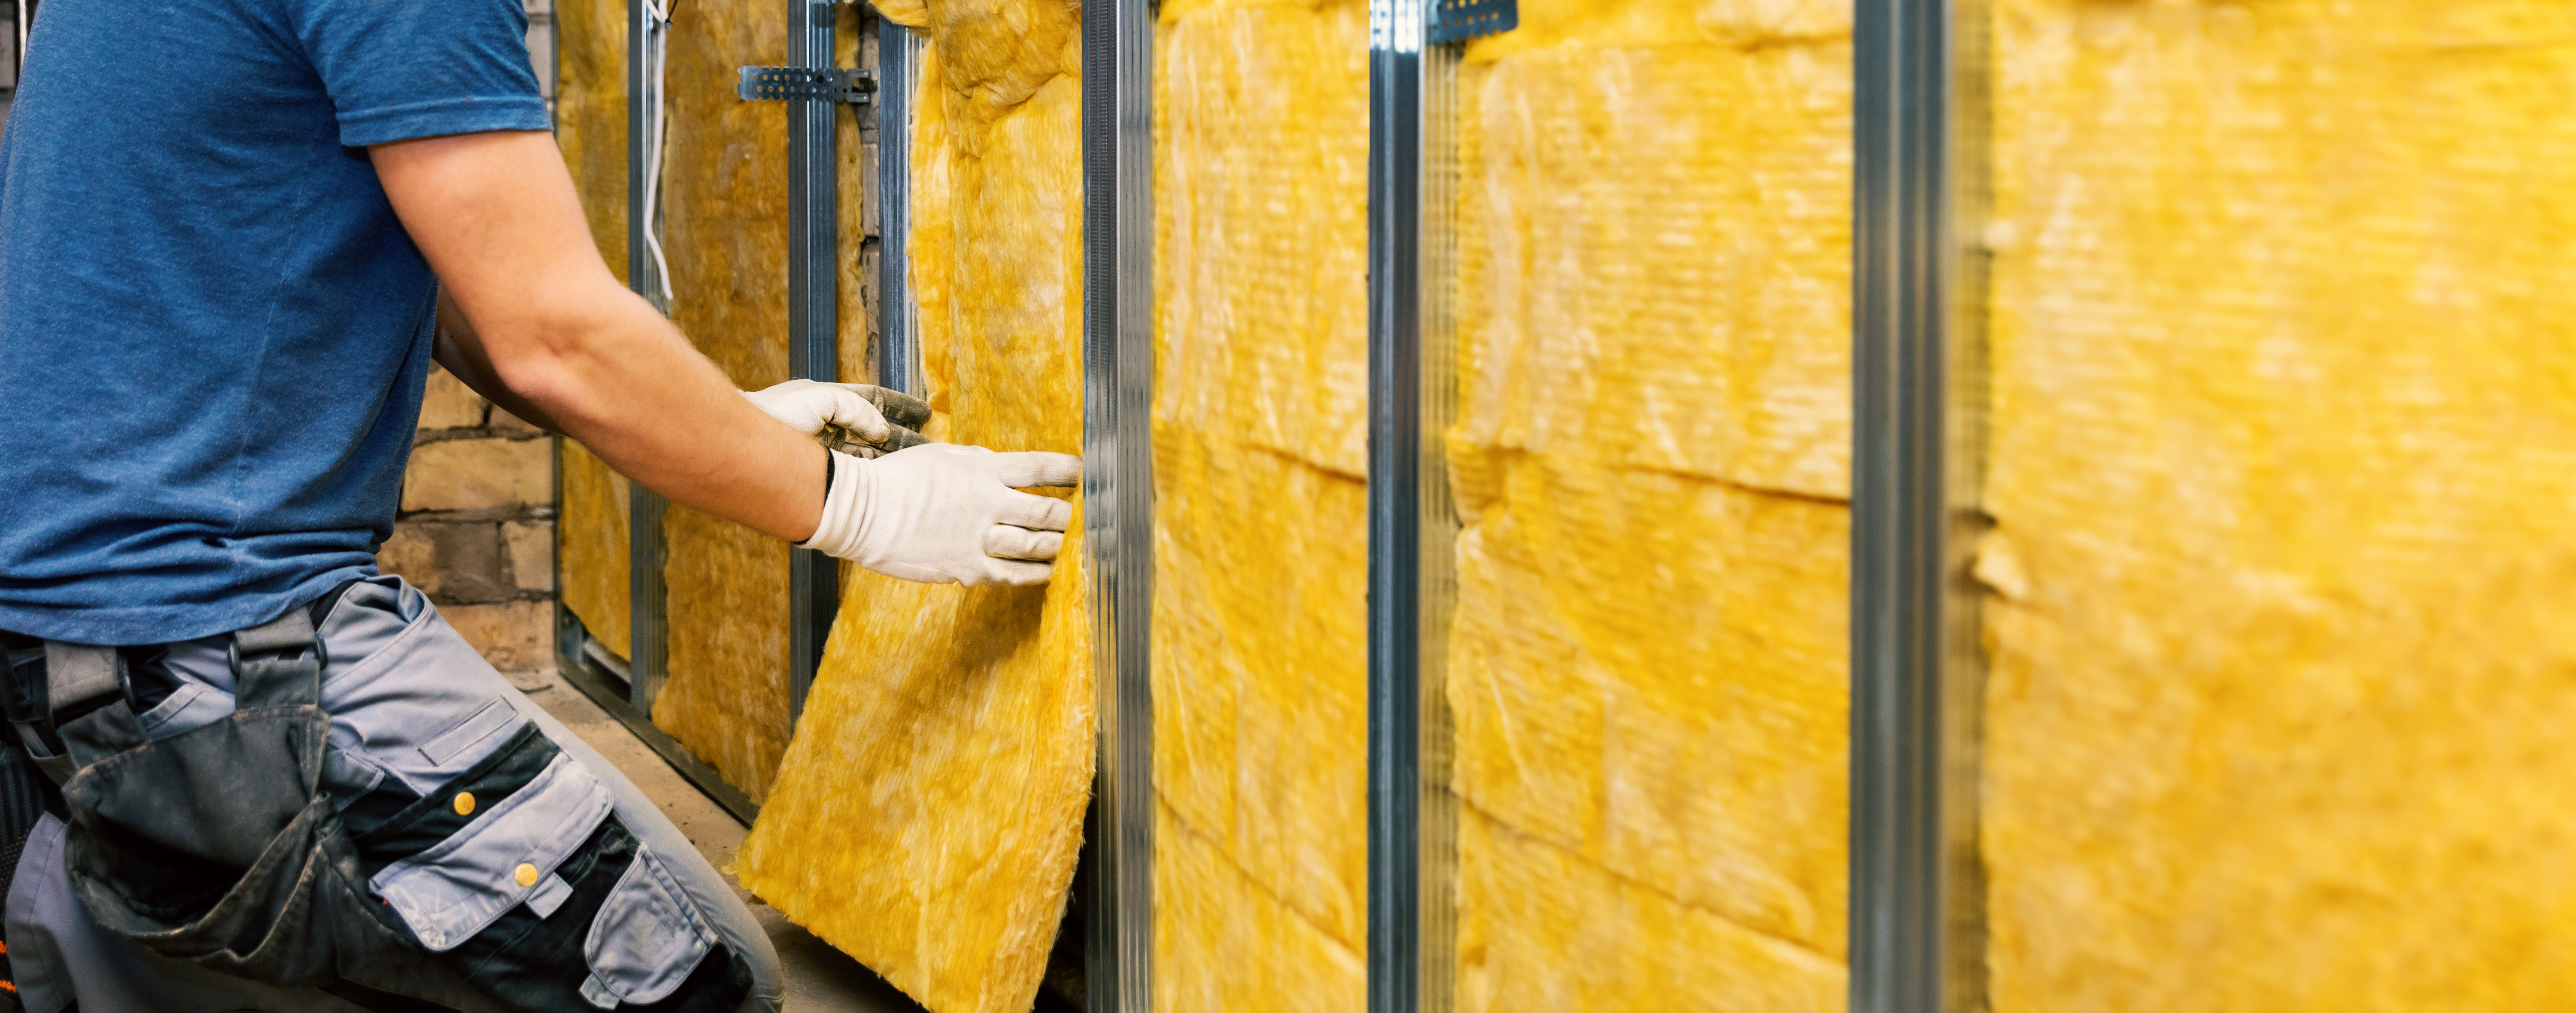
現場で職人がカッターナイフを使って手作業で断熱材を切断・調整する従来工法には、品質管理上の限界が存在します。
建築現場は足場が悪く、粉塵が舞う環境下で数百枚もの断熱材をミリ単位で真っ直ぐ切り出す作業は、極めて高い集中力と熟練度を要するからです。どんなに熟練した職人であっても、作業終盤の疲労や寸法の測り間違いにより、切り過ぎによる「隙間」や、大き過ぎて無理やり押し込むことによる「たわみ」が発生します。
また、職人の技術差によって現場全体の施工品質にバラつきが生じ、均一な断熱ラインを構築することが難しくなります。
手作業による現物合わせのカット作業は、人為的な施工欠損を発生させる構造的な要因となっています。
4-3. 充填不足・押し潰しによる熱伝導率の低下リスク
繊維系断熱材において特に発生しやすいのが、無理な押し込みによる「断熱材の潰れ」です。
グラスウールなどは、繊維がふんわりと空気を含んでいる状態で初めて設計通りの熱伝導率を発揮します。しかし、寸法より大きめに現場カットした断熱材を壁内に無理やり詰め込むと、繊維の密度が異常に高くなり、肝心の静止空気層が押し潰されてしまいます。
空気層が失われると、ガラス繊維同士が直接接触して熱を伝えやすくなり、素材本来の断熱性能を発揮できなくなります。逆に寸法が小さすぎれば隙間が空くため、「小さすぎず、大きすぎない完全なジャストサイズ」で納めなければなりません。
この絶妙な寸法調整を現場の手作業に委ねることが、断熱欠損の温床となっているのです。
【現場の施工誤差をゼロに!断熱材のオーダーメイド加工のご案内】
断熱材の設計において、カタログの熱伝導率だけでなく「現場での施工精度やカット手間」にお悩みではありませんか?
昭和加工株式会社では、グラスウールやロックウールをはじめ、ポリスチレンフォーム(XPS)や硬質ウレタンフォームなど各種断熱材・吸音材を、お客様の図面データに基づきミリ単位で加工する「オーダーメイド二次加工(プレカット)」を行っております。
工場での精密カットにより、現場での刃物作業をなくし、隙間や押し潰れのない「完璧な断熱施工」を実現します。
1個からの試作対応や、表面へのアルミ箔・ガラスクロス貼り加工にも対応しております。
- 事業詳細: 昭和加工株式会社:断熱材・吸音材の二次加工(プレカット)事業の詳細はこちら
- お見積り・加工相談: 【無料】断熱材のプレカット・特殊加工のご相談・お見積もりはこちらから
5. 現場の施工精度を高める「オーダーメイド二次加工」
現場での施工バラつきや隙間問題を根本から解消するブレイクスルーとして、現在多くの現場で導入されているのが「オーダーメイド二次加工(プレカット)」です。
5-1. 工場加工によるミリ単位の精度が隙間ゼロ施工を実現
プレカット加工最大の強みは、工場の専用設備による「ミリ単位の絶対的な寸法精度」です。
建築・設備CADの図面データと直結したNC制御のプロッターや特殊裁断機を用いて加工するため、人の手では不可能な直線カットや複雑な曲線・切り欠き加工を高精度に再現できます。
現場に届いた断熱材は、柱や配管の形状に寸分の狂いもなくフィットするため、隙間や無理な押し込みが一切発生しません。誰が施工しても熟練職人以上の均一な納まりを実現でき、設計通りの熱伝導率と熱抵抗値を確実に現場で発揮させることができます。
人手不足が深刻化する建築業界において、職人の熟練度に依存せず品質を均一化できるプレカットは強力な武器となります。
5-2. 現場のカット工数削減と産業廃棄物の削減効果
プレカットの導入は、施工精度の向上だけでなく、現場の作業効率化とコスト削減に直結します。
現場で断熱材を採寸・切断する工程が完全に消失するため、職人は届いたパーツを所定の位置にはめ込むだけの作業となります。これにより、断熱施工にかかる工数を従来の半分以下に短縮することが可能です。
さらに、現場での端材ゴミの発生量が実質ゼロになります。断熱材の端材は容積が大きく、産業廃棄物としての処分費用や毎日の清掃管理に多大なコストがかかります。工場側でまとめて加工しリサイクル処理を行うプレカットは、現場の産廃コスト削減とクリーンな作業環境の維持に大きく貢献します。
品質向上と工期短縮、環境負荷低減を同時に達成できる点がプレカットの真の価値です。
5-3. 繊維系から発泡プラ系まで対応するプレカットの活用シーン
断熱材のプレカットは、木造住宅の壁充填だけにとどまらず、多岐にわたる産業分野で活用されています。
例えば、ビルや商業施設の複雑な空調ダクト周りの断熱・消音材、発電機やコンプレッサーなど産業機器内部の防音・遮熱インナー、鉄道車両や保冷車の特殊形状パネルなどが挙げられます。
昭和加工株式会社では、柔軟なグラスウールやロックウールはもちろんのこと、硬質な押出法ポリスチレンフォーム(XPS)や硬質ウレタンフォーム、フェノールフォームに至るまで、素材の物性に適した刃物や切断機を駆使して加工を行います。
多種多様な断熱材の特性を熟知した加工体制により、特殊な図面形状であっても最適なプレカット製品をお届けします。
6. 失敗しない断熱材加工会社の選定基準
断熱材のプレカットや特殊加工を外部へ依頼する際、求める品質とコストメリットを確実に享受するためには、加工会社の見極めが重要です。選定時に確認すべき3つのポイントを解説します。
6-1. 繊維系から発泡プラ系まで多種多様な素材に対応できる加工設備
第一の選定基準は、特定の素材だけでなく、幅広い種類の断熱材に対応できる設備群を有しているかという点です。
グラスウールのような繊維系と、フェノールフォームのような硬質発泡樹脂では、最適な切断方法が全く異なります。繊維系を一般的な回転刃で切ると巻き込みや毛羽立ちが起き、発泡プラ系を不適切な刃物で切ると溶けや激しい粉塵が発生します。
ウォータージェットカッター、超音波カッター、マルチヘッドNCプロッター、熱線裁断機など、素材ごとの物性に合わせた専用機を保有している会社を選ぶことで、断面の崩れがない美しい加工品を調達できます。
複合素材の組み合わせや、用途変更に伴う素材切り替えにも柔軟に対応できる加工会社が理想的です。
6-2. 試作1個・小ロット・急な図面変更への柔軟な対応体制
特注品の開発やリノベーション現場などでは、小回りの利くサポート体制があるかどうかが成否を分けます。
金型製作を必須とする加工法の場合、数十万円の初期金型費がかかる上、図面の微修正を行うたびに納期が数週間遅延してしまいます。
CADデータを読み込んで直接刃物を走らせるプロッター加工技術を持つ会社であれば、金型不要で「試作1個」からスピーディーに加工サンプルを作成できます。設計変更や寸法の微調整にも即座に対応できるため、開発・施工のリードタイムを劇的に短縮することが可能です。
小ロットや試作段階から親身に伴走してくれる加工会社を選ぶことが、手戻りリスクの防止につながります。
6-3. 最適ネステングによるコスト最適化
加工精度の高さだけでなく、原反材料を無駄なく使い切る「歩留まり(ネステング)技術」が優れているかも重要な判断基準です。
断熱材は原反ボードのサイズが決まっているため、異形パーツを切り出す際に無駄な隙間が多くなると、材料ロスが増加して製品単価が高騰してしまいます。
最新の自動ネステングソフトウェアを活用し、複数の異形パーツをパズルのように原反内に最密配置できる技術力を持つ会社は、材料の廃棄ロスを極限まで抑えた高コストパフォーマンスな提案を行えます。
見積もりを依頼する際は、単に加工単価を見るだけでなく、材料ロスを含めたトータルコストの最適化を提案してくれる会社かを見極めましょう。
7. まとめ:熱伝導率の理論値を現場で発揮させるために
7-1. 理論値だけでなく現場の施工性を見据えた断熱材選定
断熱材の熱伝導率は、建物の温熱環境を決定づける極めて重要な基本性能です。フェノールフォームやウレタンのような超低熱伝導率の製品から、グラスウールのように高コスパで不燃性に優れた製品まで、それぞれに独自の強みがあります。
しかし、どれほど優れた数値を誇る断熱材であっても、現場で数ミリの隙間や押し潰れが生じてしまえば、その断熱力はカタログ上の理論値から大幅に失われてしまいます。
断熱設計の真のゴールは、カタログの数値を競うことではなく、「現場で確実に隙間ゼロの完全施工を成し遂げること」です。そのためには、現場の施工性や加工性を深く考慮した材料選定と工法の選択が不可欠です。
7-2. 断熱材プレカット・二次加工のご相談
昭和加工株式会社では、長年にわたり培ってきた断熱・吸音材の専門ノウハウと先進の加工機を駆使し、あらゆる断熱材のオーダーメイド二次加工(プレカット)を承っております。
グラスウール、ロックウールなどの繊維系から、ポリスチレンフォーム、硬質ウレタンフォーム、フェノールフォームなどの発泡プラスチック系まで、お客様の設計図面に基づきミリ単位の公差で加工いたします。
「現場での断熱欠損や施工ムラをなくしたい」「カット工数を減らして工期を短縮したい」「複雑な三次元形状に合わせてジャストサイズで納品してほしい」といったご要望がございましたら、ぜひ昭和加工株式会社にご相談ください。金型不要の試作1個から量産まで、専門スタッフが最適な加工仕様をご提案いたします。